
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Gamme d’emballages en blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Jun. 26, 2026
La condition préalable essentielle pour sélectionner une ligne de conditionnement pour les poudres à écoulement difficile ou très poussiéreuses est le déploiement d'un déplacement forcé mécanique combiné à un confinement positif des poussières ; le recours à des remplisseurs de gobelets volumétriques standards ou à des systèmes alimentés par gravité entraînera inévitablement de graves fluctuations de poids, une contamination persistante des joints et des fuites de produit catastrophiques.
Lorsque les responsables des achats internationaux spécifient des équipements pour des solides en vrac complexes, tels que des concentrés de protéines de lactosérum, des excipients pharmaceutiques ultrafins, des pigments TiO₂ ou des mélanges chimiques hygroscopiques, ils traitent souvent tous les systèmes de conditionnement de poudre comme fondamentalement interchangeables. Cette erreur de calcul technique représente la principale cause des temps d'arrêt imprévus des usines, des pertes de produits élevées et des échecs des contrôles de qualité dans les lignes de conditionnement automatisées.
Analyse technique : la science de la fluidité des poudres et les défis mécaniques
Les matériaux fluides, tels que le sucre cristallisé ou le sel, se déplacent indépendamment sous la force de gravité. Les poudres qui ne s'écoulent pas librement, à l'inverse, sont définies par unAngle de repos supérieur à 45°et un hautRatio Hausner (supérieur à 1,25), calculé comme suit :
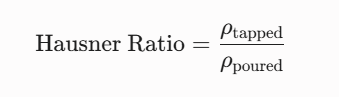
Ces valeurs indiquent une cohésion interparticulaire élevée, souvent causée par des charges électrostatiques, la teneur en graisse ou des caractéristiques hygroscopiques. Lorsqu’elles sont soumises à la pression, ces poudres se compriment et forment des ponts entre les ouvertures des trémies au lieu de s’écouler en douceur.
Les particules ultrafines (moins de 50 microns) sont facilement entraînées dans l'air lors de chutes verticales à grande vitesse. Lorsqu'une machine laisse tomber librement de la poudre poussiéreuse d'une buse standard dans un récipient ou une pochette, l'air déplacé force la poussière vers le haut. Ces particules en suspension dans l'air se déposent sur les surfaces d'étanchéité internes du film flexible ou du bord du récipient, empêchant une liaison thermique adéquate lors du cycle de thermoscellage ultérieur.
Matrice de sélection des machines pour les poudres difficiles à manipuler
| Caractéristiques de la poudre | Défi principal | Solution mécanique critique | Métrique standard de l'industrie |
|
Non fluide uniquement (par exemple, poudre de cacao, farine, amidon) |
Pontage, dératisation, compactage mécanique. | Vis verticale servocommandée avec lame d'agitation indépendante à vitesse lente et contrarotative. |
Précision de la cible : $\pm 0,3\%$ à $\pm 1\%$ variance volumétrique. |
|
Très poussiéreux/aéroporté (par exemple, talc, excipients pharmaceutiques) |
Contamination des joints, pollution de l’air ambiant, perte de produit. | Mécanisme de levage « de bas en haut » avec carénages d'aspiration de poussière intégrés. |
Cible de débit d'air : Pression négative localisée de 200 à 300 CFM. |
|
Haute cohésion et densité variable (par exemple, isolat de protéine de lactosérum, dérivés du lait) |
Dérive de poids due à l'aération des lots et aux changements d'humidité environnementale. | Système de remplissage au poids net avec boucles de rétroaction des données des cellules de pesée en temps réel. |
Objectif de taux de rejet : Moins de 2 colis pour 1 000 courses en extérieurASTM E617tolérances. |
Solutions techniques clés : surmonter les défauts des matériaux grâce à l'ingénierie mécanique
Pour les poudres qui ne s'écoulent pas librement, une trémie standard fait office de goulot d'étranglement. L'équipement doit être doté d'un système intégré à basse vitessebarre agitatricequi tourne indépendamment de la vis de dosage primaire. Ce mécanisme décompose en continu la structure interne de la poudre juste au-dessus de la vis d'alimentation, maintenant une densité apparente constante dans la gorge de la machine et garantissant que les volées de la vis se remplissent uniformément à chaque cycle.
Pour gérer la poussière en suspension dans l'air, les chutes par gravité standard doivent être remplacées par unplateforme élévatrice mécanique servocommandée. Pendant la séquence de dosage, la pochette ou le récipient rigide s'élève verticalement jusqu'à ce que la buse de décharge repose près du fond du récipient.
Lorsque la vis tourne, le conteneur descend dynamiquement à une vitesse synchronisée avec le taux de remplissage. Cette conception maintient la distance entre la surface du produit et la pointe de la buse à moins de 15 mm, éliminant ainsi la chute libre à grande vitesse qui déclenche la génération de poussière.
[Buse insérée profondément dans la base de la pochette]
               │
               ▼
[La tarière commence le cycle de rotation variable]
               │
               ▼
[La plateforme s'abaisse dynamiquement (entretien des écarts< 15mm)]
               │
               ▼
[Vacuum Shroud Captures Residual Particulates]
               │
               ▼
[Clean Seal Area Moves to Thermal Sealing Jaws]
La tête de remplissage doit comporter un anneau d'aspiration annulaire intégré relié à un système central de dépoussiérage. En maintenant une pression négative directement autour de l'embouchure du sachet pendant le remplissage, les particules parasites sont évacuées de la zone de scellage avant la fermeture des mâchoires de thermoscellage.
Études de cas industriels réels
Le cadre de la plante :Une usine de minoterie et de conditionnement à haut rendement située en Asie du Sud-Est.
Le problème :L'usine exploitait une machine de remplissage de sachets préfabriqués rotative standard traitant des sacs à soufflet en papier de 1 kg. Une forte poussière en suspension dans l'air a encrassé la zone supérieure du joint, générant un taux de défaillance des joints de 4,2 % sur les étagères de vente au détail et nécessitant des arrêts constants de la ligne pour le nettoyage des mâchoires.
La solution :L'usine a remplacé son système d'alimentation par gravité par un remplisseur automatique à vis verticale doté devannes à manchon pneumatiquesà l'extrémité de la buse et un dispositif pneumatique de taraudage de la pochette. Une hotte d'extraction sous vide localisée à deux ports a été ajoutée directement au-dessus de la station de scellage.
Le résultat :Les taux de défaillance des joints sont tombés en dessous de 0,15 %. L'usine a économisé environ 24 500 $ par an en réduction des pertes de produits et a éliminé 40 minutes de nettoyage manuel par quart de travail de 8 heures.
Le cadre de la plante :Une usine européenne de transformation laitière fonctionnant sous des conditions strictesnormes de salle blanche.
Le problème :L'établissement conditionnait des préparations pour nourrissons riches en matières grasses dans des boîtes de conserve rigides de 900 g. En raison des changements de densité entre les lots en vrac, la ligne de vis volumétrique existante présentait une dérive de poids de ± 8,5 g, obligeant l'usine à trop remplir les boîtes pour garantir le respect des poids indiqués sur l'étiquette.
La solution :Les ingénieurs ont intégré une configuration de remplissage en deux étapes. La station 1 a utilisé une vis volumétrique à grande vitesse pour distribuer un remplissage en vrac d'environ 95 % du poids cible. Les canettes ont ensuite avancé vers une cellule de pesée en ligne qui mesurait le poids intermédiaire précis et transmettait ces données à la station 2, une vis sans fin à dosage fin qui complétait le produit restant en fonction du poids.
Le résultat :Le système a atteint une précision finale de $\pm 1,2ext{g}$ avec un intervalle de confiance de 99,7 %, conformément àISO 9001:2015objectifs de qualité et une économie de 6,1 tonnes de produits au cours de la première année d'exploitation.
Liste de contrôle préalable à l'approvisionnement et évitement des pièges de sélection courants
Piège 1 : S'appuyer sur les commandes de tarière d'embrayage/frein
Pourquoi ça échoue:Les entraînements mécaniques d'embrayage/frein traditionnels n'ont pas la résolution nécessaire pour les poudres cohésives. Pour les poudres à écoulement difficile, précisez toujoursservomoteurs AC sans balaisavec retour d'encodeur optique direct pour contrôler le degré de rotation exact de la vis.
Piège 2 : négliger les options de démontage sans outil
Pourquoi ça échoue:Les poudres fines migrent dans les joints mécaniques. Si une machine nécessite qu'un technicien retire plusieurs boulons juste pour retirer la vis sans fin à des fins d'assainissement, vos temps de changement auront un impact sur l'efficacité globale de l'usine. Exiger unconception de trémie à charnières diviséeset pinces sanitaires à dégagement rapide.
Piège 3 : négliger les certifications des matériaux
Pourquoi ça échoue:Les poudres fines peuvent absorber l’humidité ou piquer les métaux de base si elles sont acides. Assurez-vous que toutes les surfaces en contact avec le produit sont spécifiées commeAcier inoxydable 316Lavec une rugosité de surface de $Ra \le 0,4\,\muext{m}$ pour minimiser l'adhésion physique des particules.
FAQ de l'industrie : analyse technique approfondie
Réponse de l'ingénieur :Cela dépend entièrement du comportement fluidique du matériau. Les poudres fluides nécessitent undisque rotatif (plaque collectrice anti-goutte)à l'extrémité du tube de la tarière ; lorsque la rotation s'arrête, le matériau repose sur le disque à son angle de repos naturel, bloquant ainsi l'écoulement ultérieur. Les poudres à écoulement difficile nécessitent un tube droit ou unplaque de pression/clapetassemblage pour forcer mécaniquement le produit cohésif à travers sans emballage ni grippage à l’intérieur de la pointe de la buse.
Réponse de l'ingénieur :Si vous emballez des poudres organiques inflammables (par exemple de l'amidon, du sucre ou des résines chimiques spécifiques), la fine poussière en suspension dans l'air crée un risque d'explosion. L'ensemble du câblage de la machine, des boîtiers de moteur et des armoires de commande HMI doit être classé sousDirective ATEX 2014/34/UE (Zone 21 ou 22)en Europe ou se conformer auxNEC Classe II, Division 1 ou 2directives en Amérique du Nord.
Réponse de l'ingénieur :Ce problème est généralement dû à des changements dans les caractéristiques de la poudre dus à la température ou à des changements dans l'humidité ambiante au sein de l'installation. À mesure que l’humidité augmente tout au long de la journée, les poudres qui ne s’écoulent pas librement absorbent l’humidité, modifiant ainsi leur densité apparente.
Pour corriger cela sans intervention manuelle, intégrez un système automatiqueboucle de rétroaction gravimétrique (lien de rétroaction de la trieuse pondérale)en aval de la tête de remplissage. La trieuse pondérale échantillonne en permanence les emballages finis et signale au servomoteur en amont d'ajuster son nombre de rotations en temps réel pour compenser la dérive de densité.
Profil de l'auteur
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de poudre, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Produits associés

Chat With Us


