
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Gamme d’emballages en blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Jun. 26, 2026
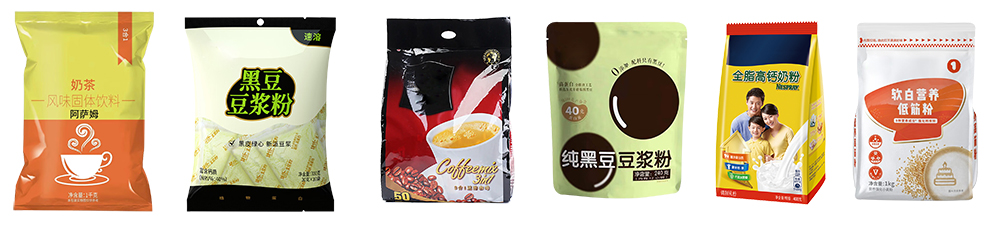
Une seule machine industrielle de remplissage et de scellage de poudre peut gérer une large gamme de tailles de sacs ou de bouteilles, à condition que les dimensions du conteneur restent dans les limites physiques de la pince mécanique ou du système de suivi du convoyeur ; cependant, la véritable efficacité opérationnelle dépend entièrement du fait que le changement soit exécuté via des réglages mécaniques manuels (30 à 45 minutes) ou via des systèmes d'asservissement automatisés pilotés par des recettes (moins de 5 minutes).
Pour les responsables des achats internationaux, le fait de ne pas adapter la flexibilité des machines au mix de production est l’une des principales causes de perte d’efficacité. La sur-ingénierie d’une machine pour des gammes de tailles qui ne sont jamais utilisées gaspille du capital. À l’inverse, le choix d’un système rigide et peu coûteux pour une installation qui gère plusieurs produits entraîne des temps d’arrêt excessifs et des coûts d’exploitation élevés.
Réalité architecturale : mécanique des pochettes et des conteneurs rigides
L'ingénierie mécanique derrière la flexibilité de taille est divisée en deux catégories basées sur le format d'emballage primaire.
Dans les machines rotatives de sachets préfabriqués, l'ajustement de la taille se concentre sur lelargeur de la pince mécanique. Pour permettre le passage d'un sachet vertical de 100 g (doypack) à un sachet à soufflet de 1 kg, le système doit ajuster simultanément la distance radiale de tous les bras de préhension.
Pour les systèmes VFFS (Vertical Form Fill Seal), la modification de la largeur du sac nécessite de remplacer l'ensemble de l'élément physique.collier de formage (assemblage de tubes de formage). Ceci détermine la largeur de la bande plate du film flexible avant le thermoscellage longitudinal.
Pour les lignes rigides, la machine de remplissage et de scellage s'appuie sur des éléments de manutention physique appelésFormater les pièces. Ces composants guident, sécurisent et transportent les conteneurs tout au long du cycle d'indexation. Ils comprennent :
Vis de synchronisation d'alimentation
Roues étoilées
Rails de guidage extérieurs
Mandrins de bouchage/scellage adaptés à des diamètres de col spécifiques
Matrice de performance technique : répartition du basculement
| Sous-type de machine | Capacités de la gamme de tailles | Temps de changement manuel sans outil | Temps de changement automatisé piloté par servomoteur | Goulot d’étranglement technique critique |
| Machine rotative de pochettes préfabriquées |
Largeur : 100 mm – 320 mm Longueur : 130 mm – 450 mm |
25 – 35 minutes (Manivelle manuelle + butées mécaniques) |
< 3 Mins (Entrée HMI déclenchant le réglage synchrone du servo) |
Alignement du bras de préhension et synchronisation de la position du vide de la ventouse. |
| Joint de remplissage vertical (VFFS) |
Largeur du sac : 60 mm – 200 mm (Déterminé par tube) |
15 – 20 minutes (Remplacement physique de l'ensemble d'épaulement de formage) |
N / A (Le formage des tubes nécessite une extraction manuelle physique) |
Suivi du film, alignement de suivi et étalonnage de la pression des mâchoires de scellage. |
| Ligne d'embouteillage et de bouchage en ligne rigide |
Diamètre : 30 mm – 120 mm Hauteur : 50 mm – 250 mm |
40 – 50 minutes (Échange d'outillage : Starwheels, guides, mandrins) |
< 8 Mins (Rails de guidage motorisés + mécanismes de mandrin à dégagement rapide) |
Étalonnage du couple du mandrin de bouchage et réglages de la hauteur du rail du convoyeur. |
Analyse approfondie de l'ingénierie : le véritable coût des temps d'arrêt et la méthodologie SMED
Dans les environnements d'emballage à haut débit, le temps de changement doit être géré à l'aide duÉchange de matrices en une minute (SMED)méthodologie. Ce processus sépare les tâches en étapes internes (effectuées lorsque la machine est à l'arrêt) et en étapes externes (préparées pendant le fonctionnement de la ligne).
[Changement traditionnel : temps d'arrêt de 45 minutes]
├── Ligne d'arrêt ──► [Retirer les pièces] ──► [Nettoyer la machine] ──► [Installer les pièces] ──► [Test d'exécution et calibrage]

[Changement optimisé SMED : temps d'arrêt de 8 minutes]
■ Pièces de format nettoyées avant l'étape pendant le fonctionnement de la ligne (externe)
├── Arrêter la ligne ──► [Échange à dégagement rapide] ──► [Charger la recette HMI] ──► Reprendre la ligne
La principale cause de perte de productivité lors des changements manuels n’est pas le remplacement des pièces elles-mêmes. C'est la mise au point ultérieure nécessaire au bon fonctionnement de la ligne.
Lorsque les opérateurs s'appuient sur des manivelles non calibrées, des erreurs subtiles dans l'alignement des pinces ou dans la pression des mâchoires de scellage entraînent des bords de sachet pliés, un remplissage décentré et de mauvaises soudures thermiques. Ce dépannage prolonge souvent un échange de pièces de 15 minutes en un processus d'essais et d'erreurs de 60 minutes, ce qui entraîne un gaspillage de matériaux important.
Utilisation de machines modernes à haute flexibilitésystèmes d'asservissement synchronisés multi-axes. Lorsqu'une nouvelle recette est sélectionnée sur l'IHM, des servos dédiés ajustent les largeurs des rails du convoyeur, les configurations des pinces et les profils de course des buses de remplissage aux coordonnées programmées en millimètres près. Cela élimine les erreurs de réglage manuel et garantit que le premier colis sorti de la ligne est correctement scellé.
Études de cas industriels réels
Le cadre de la plante :Une usine de fabrication sous contrat exécutant quotidiennement 4 SKU distincts de protéines de lactosérum, alternant entre des sachets debout de 250 g, 500 g et 1 kg.
Le problème :L'usine utilisait une ancienne scelleuse de sachets rotative avec des réglages manuels à manivelle. Changements quotidiens en moyenne110 minutes d'arrêt cumulé, ce qui fait chuter l'efficacité globale de l'équipement (OEE) à 62 % et crée des goulots d'étranglement pendant les pics de production.
La solution :L'installation est passée à une ligne de sachets rotatifs préfabriqués de spécification 2026, dotée d'un réglage complet des pinces servocommandées et de mâchoires de scellage à serrage rapide conformes àDirectives machines CE.
Le résultat :Les temps de changement de taille sont passés de 35 minutes par équipe à exactement2 minutes et 42 secondesvia la sélection tactile HMI. L'usine a récupéré 82 heures de capacité de production disponible par an, remboursant le coût premium de la machine dans les 7 mois suivant l'installation.
Le cadre de la plante :Une installation internationale conditionnant des poudres nutritionnelles dans des pots en PEHD allant de 200 ml à 750 ml.
Le problème :Les problèmes de contamination croisée signifiaient que les pièces de format devaient être complètement stérilisées lors des changements. L'utilisation d'étoiles boulonnées nécessitait des outils mécaniques à l'intérieur de la zone propre, ce qui augmentait les risques de contamination et prolongeait les temps de changement jusqu'à 55 minutes.
La solution :La chaîne de production a été repensée sans outilPièces au format POM (Polyoxyméthylène) anodisées bleumaintenu par des goupilles de retenue à dégagement rapide, associées à une tête de bouchage pneumatique à couple variable.
Le résultat :Les opérateurs pouvaient retirer, désinfecter et remplacer les roues étoilées et les ensembles de guidage sans utiliser de clés. Le temps de changement est tombé à12 minutes, et le système est entièrement satisfaitOIN 22000protocoles de sécurité alimentaire et d’hygiène.
Guide des pièges et des évitements en matière d’approvisionnement
Lorsque vous recherchez un système de scellage par poudre multi-tailles, protégez vos marges opérationnelles en faisant attention à ces erreurs d'ingénierie courantes :
Piège 1 : ignorer les extrémités extrêmes de la fiche technique
Le péril :Une machine conçue pour des sachets de 100 mm à 300 mm a souvent du mal à atteindre ses limites minimales ou maximales. À 100 mm, les doigts de préhension peuvent rencontrer des problèmes de jeu avec la buse de remplissage. Demandez toujours des vidéos de tests en usine montrant la machine fonctionnant aux deux extrémités de la fiche de spécifications de taille.
Piège 2 : ignorer les modifications apportées aux outils de trémie et de tarière
Le péril :Le réglage de la largeur de la scelleuse ne modifie pas la physique du dosage de poudre. Passer d'un goulot de bouteille de 30 mm à un goulot de pot de 80 mm nécessite de changer la vis de dosage interne et la buse de l'entonnoir pour éviter que le produit ne se clipse. Assurez-vous que votre devis inclut ces éléments complémentairespièces de format de dosage.
Piège 3 : sacrifier la géométrie de la mâchoire de scellement
Le péril :Les sachets plus larges nécessitent une pression plus élevée et plus uniforme sur la surface de scellage. Si une machine utilise une presse pneumatique monocylindre faible pour ses mâchoires de scellage, la transition vers des sacs plus larges peut entraîner des chutes de pression sur les bords extérieurs, entraînant des joints faibles et des fuites de produit. Insistez sur des mâchoires de scellage mécaniques à double cylindre ou à servomoteur pour les largeurs de sachets supérieures à 250 mm.
FAQ de l'industrie : analyse technique approfondie
Réponse de l'ingénieur :Non. Les mécanismes de traitement sont fondamentalement différents. Une machine à sceller les sachets utilise des ventouses sous vide, des pinces mécaniques et des barres de scellage thermique/ultrasonique. Une ligne de bouteilles nécessite des roues étoilées structurelles, des rails de convoyeur et des systèmes de bouchage rotatif ou de scellage par induction.
Pour exécuter les deux, vous devez installer une ligne de production modulaire dans laquelle une seule remplisseuse à vis en amont pivote ou bascule entre deux pistes de scellage distinctes en aval.
Réponse de l'ingénieur :Pour la manutention de conteneurs rigides, une roue étoilée standard peut généralement tolérer une variation de diamètre de$\pm 3ext{mm}$avant qu'il ne commence à érafler ou à mal alimenter les contenants. Si les diamètres de vos bouteilles varient de plus de ce seuil, vous devez acheter un ensemble dédié de pièces de format pour chaque diamètre de bouteille unique afin de maintenir un contrôle de suivi approprié.
Réponse de l'ingénieur :Si vous passez d'une pochette laminée PET/PE standard de 80 microns à un sac barrière en papier kraft/AL/PE épais de 120 microns, les ajustements des dimensions physiques ne représentent que la moitié de la bataille.
Le processus de changement doit également ajusterparamètres de thermoscellage(augmentation de la température de la mâchoire ou du temps de séjour) via l'IHM pour assurer une pénétration adéquate de la chaleur à travers le matériau plus épais, satisfaisantASTM F88normes de test de résistance des joints.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de poudre, la sélection de modèles d'équipement et l'optimisation complète des processus de la ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Produits associés

Chat With Us


