
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Ligne d'emballage sous blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Compteur de capsules
Une précision supérieure à 99,9 % sur une machine à compter les capsules dépend de la façon dont les capsules sont alimentées, de la propreté des lentilles de détection et de l'endroit où se situe l'humidité relative de la pièce. Cela ne vient pas de l’installation d’un quatrième capteur. Dans presque toutes les plaintes d'erreur de comptage pour lesquelles j'ai été appelé, le détecteur fonctionnait correctement sur la mauvaise entrée. C'est la séquence que j'utilise sur site : choisissez la technologie de détection qui convient à votre coque, supprimez les modes de défaillance qui provoquent réellement des erreurs de comptage, puis prouvez le nombre avec un test de provocation.
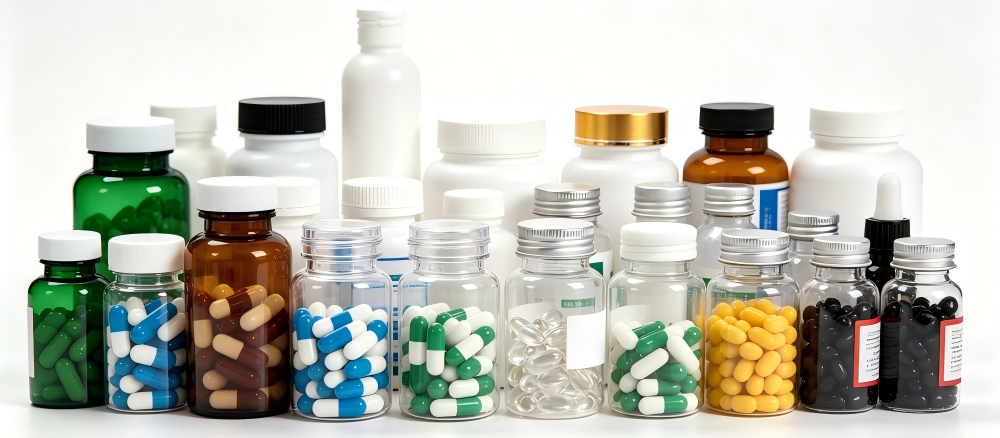
Compteur de capsules
La plupart des acheteurs demandent quel capteur d’une machine à compter les capsules est le plus précis. La meilleure question est de savoir lequel dérive le plus lentement dans votre poussière. Un réseau photoélectrique à faisceau barrage compte les interruptions d'un faisceau infrarouge : rapide, bon marché et c'est la première chose à perdre l'étalonnage lors du polissage des films de talc de la lentille. Une tête de vision industrielle lit une image complète par capsule et peut être formée sur des coques en bandes ou imprimées, mais cela coûte deux à trois fois plus cher et nécessite sa propre discipline de nettoyage des vitres.
| Technologie | Gélules/h | Gamme de tailles | Sensibilité à la poussière | Rapport de coût | Meilleur ajustement |
|---|---|---|---|---|---|
| Réseau photoélectrique à faisceau barrage | 30,000–90,000 | 000–5 | Élevé : le film de l'objectif décale le seuil d'un seul coup | 1.0 | Coques opaques, peu de références |
| Vision industrielle avec traitement d'image | 20,000–70,000 | 000–5, imprimé | Modéré : fenêtre scellée, forte poussière qui se dégrade encore | 2.2–3.0 | Capsules en bandes, nombre élevé de SKU |
| Compteur mécanique à disque rotatif | 6,000–25,000 | 00–3 | Faible pour la détection ; confitures sur produit collant | 0.4–0.6 | Suppléments, budgets serrés |
Deux choses que je signale lors de la sélection. Les vendeurs proposent des capsules par heure en utilisant de la gélatine dure de taille 0 dans un lot propre, alors demandez ce chiffre sur votre plus petite capsule et votre produit le plus poussiéreux. Et une tête de vision ne gagne sa prime que lorsque le nombre de SKU et la fréquence de changement sont élevés.
Les capsules se comportent différemment des comprimés sur tous les points qui comptent ici : elles sont légères, elles rebondissent et elles sont chargées.
Les coques HPMC, et la gélatine dans une moindre mesure, accumulent des charges lorsqu'elles tombent dans un canal en acier inoxydable. En dessous d'environ 40 % d'humidité relative, la résistivité de surface augmente et les capsules s'accrochent à la paroi du canal et les unes aux autres. Deux qui s'accrochent ensemble à travers le plan de détection sont lus comme un seul ; celui qui s'accroche à la porte et libère tardivement atterrit dans la bouteille suivante. Je spécifie une humidité relative de 45 à 55 % dans la salle de comptage, ±5 %, en tant qu'utilité de la machine plutôt qu'en tant qu'installation après coup. Dans une usine Gulf, cela signifie une humidification par rapport à une consigne d’air soufflé de 24 °C ; en Asie du Sud-Est, cela signifie plus souvent déshumidification, car la température ambiante se situe entre 70 et 80 % la majeure partie de l'année.
Si les coquilles sont polies avec du talc ou du stéarate de magnésium, une partie de celui-ci se retrouve en suspension dans l'air au niveau de la tête de comptage. Sur un réseau photoélectrique, le film soulève la ligne de base et aplatit le contraste, donc la précision est bonne à 8h00 et marginale à la fin du deuxième quart de travail. Lors d'un travail d'audit, nous avons enregistré une baisse de 0,4 point de pourcentage du débit exact de la bouteille au cours d'une seule journée de huit heures sur un produit poli au talc. Déplacer le polissage en amont et ajouter l’extraction en a supprimé la majeure partie.
Presque toutes les plaintes de comptage que j'ai diagnostiquées étaient un problème d'alimentation lié au port d'une combinaison de capteur. Maintenez le lit de la trémie entre environ 30 % et 70 % avec une fourche vibrante ou une sonde capacitive, car un lit profond se compacte et fait un pont tandis qu'un lit bas meurt de faim puis surgit. Utilisez une cascade vibratoire à deux ou trois étages avec une amplitude indépendante par étage, généralement de 40 à 80 % du maximum, réglée de manière à ce que le dernier étage délivre un flux en fichier unique plutôt qu'un ruban. Installez une porte de coupure de servo : une porte pneumatique à 40–60 ms lance une capsule traînante à chaque cycle. Extrayez au point d'alimentation à raison de 150 à 300 m³/h par tête et à une vitesse de capture d'environ 0,5 m/s, équilibrée de manière à éliminer le talc en suspension dans l'air sans soulever les capsules hors du canal.
Un chiffre figurant sur une fiche technique ne veut rien dire sans un protocole. C'est celui que j'utilise chez FAT et que je répète chez OQ, sur les propres capsules du client et sur son pire lot plutôt que sur un échantillon propre.
| Tester | Configuration | Acceptation |
|---|---|---|
| Défi de 100 points, n = 30 | Trente bouteilles consécutives, comptées manuellement par deux opérateurs | Au moins 29 exacts ; déviation jamais plus d'une capsule |
| Défi de 500 points, n = 10 | Contenants pour vrac, recoupés sur une balance de 0,01 g | Le tout à ± 1 compte, c'est-à-dire pas pire que 99,8 % |
| Rejet des défauts | Vingt défauts connus répartis dans 10 000 bonnes capsules | Au moins 19 d'entre eux ont été détournés vers une poubelle de rejet verrouillée et réconciliée. |
| Contrôle en cours | Écrit dans le SOP et forcé par l'IHM lorsque cela est possible | Toutes les 30 minutes par personne, plus au démarrage et après les arrêts sur cinq minutes |
Le numéro que les acheteurs ont mal lu. Une précision par capsule de 99,9 % ne signifie pas que 99,9 % des flacons sont corrects. Sur une bouteille de 30 unités, c'est 0,999 30, donc environ 97,0 % des bouteilles sont exactes. Pour obtenir 99,5 % de bouteilles exactes, vous avez besoin d’environ 99,98 % par capsule. Demandez toujours à un fournisseur si la précision indiquée est par capsule ou par conteneur.
La qualification suit la structure IQ/OQ/PQ de l'annexe 15 des BPF de l'UE, avec des tests de provocation en OQ et des données de dérive en PQ. Lorsque le système de contrôle contient des recettes et des enregistrements de lots, l'Annexe 11 couvre le système informatisé, et pour la fourniture aux États-Unis, 21 CFR Part 11 régit les enregistrements et signatures électroniques : identifiants d'utilisateur uniques, une piste d'audit enregistrant qui a modifié un point de consigne et quand, et un rapport de lot qui ne peut pas être modifié par la suite. Les obligations CGMP en matière de médicaments figurent dans 21 CFR 211. Du côté des machines, je demande une déclaration CE en vertu du Règlement Machines (UE) 2023/1230, qui remplace la directive 2006/42/CE, appuyée par une évaluation des risques selon EN ISO 12100 et une sécurité électrique selon EN 60204-1. La norme ISO 13485 n'est importante que si la ligne fabrique également un produit combiné à un dispositif médical.
Ce sont les bandes que je cite lorsqu’un acheteur demande ce qu’une machine à compter les capsules peut contenir sur un sol réel. Toutes les figurines sont en gélatine dure de taille 0 et de taille 1 à 30 unités.
| Configuration | Gélules/h | Bouteilles/min | Par capsule | Bouteille exacte | Rejette | Changement |
|---|---|---|---|---|---|---|
| Réseau 8 canaux, tête unique | 36,000 | 20 | 99.7% | 91.4% | 0.6% | 35 minutes |
| Réseau de 12 canaux, portes servo | 60,000 | 33 | 99.9% | 97.0% | 0.3% | 22 minutes |
| Tête de vision, 16 voies | 84,000 | 46 | 99.95% | 98.5% | 0.2% | 12 minutes |
| Têtes de vision jumelles, deux places | 150,000 | 83 | 99.95% | 98.5% | 0.25% | 18 minutes |
Un conditionneur exécutant des gélatine dure de tailles 0 et 1 plus une ligne HPMC, trois équipes six jours par semaine, nous a appelés avec 60 bouteilles en PEHD contre 34 bouteilles par minute. Ce qui a échoué en premier, ce n’est pas le compteur. L'usine exploitait une unité de traitement d'air à eau glacée sans humidification, de sorte que pendant la saison sèche, l'humidité relative de la pièce tombait à 32-35 % et les capsules s'accrochaient dans les canaux avant de se libérer par paires. Le polissage a eu lieu dans la même pièce, de sorte que la fenêtre de l'objectif a filmé avec un décalage, et la chute entre la porte et le col était de 210 mm, faisant visiblement rebondir le produit de taille 1.
Nous avons changé quatre choses et laissé les détecteurs tranquilles. L'humidification contient désormais 50 % ± 5 % d'humidité relative. Le polissage s'effectue en amont derrière un dépoussiéreur avec 250 m³/h d'extraction en tête. La hauteur de chute est passée à environ 95 mm avec un déflecteur anti-rebond. Le nettoyage des lentilles est devenu un élément par équipe avec 70 % d'IPA, et les recettes étaient verrouillées derrière un accès au niveau de l'opérateur. Mesurés sur deux semaines de chaque côté : les rejets dus à des erreurs de comptage ont diminué de 1,9 % à 0,35 %, le taux de bouteille exacte a augmenté de 93,1 % à 97,6 %, le TRS est passé de 61 % à 74 % et le changement est passé de 40 minutes à 24 minutes.
La vitesse indiquée sur la fiche technique est le piège évident ; les plus chers sont plus silencieux. Les pièces de rechange sont proposées pour les deux tailles de la demande, et non pour les deux que vous ajoutez au cours de la deuxième année. FAT fonctionne sur vos meilleures capsules plutôt que sur les pires, ce qui cache une augmentation de l'alimentation. Les jeux de lentilles de rechange ne sont pas inclus dans la commande, donc une fenêtre rayée devient une attente de six semaines. La documentation de validation arrive uniquement dans la langue du constructeur et retarde d'un mois un audit UE ou PIC/S. Tenez également compte de la température ambiante : 220-240 V à 50 Hz est la norme en Asie du Sud-Est et dans le Golfe, mais une pièce à 34 °C et 75 % d'humidité relative n'est pas la même chose qu'une température de 21 °C en Allemagne.
Quelle est la précision d’une compteuse de capsules en production réelle ?
Par capsule, une ligne bien définie se situe à 99,9 % ou mieux. Ce qui compte commercialement, c'est le taux exact de la bouteille, qui, sur une bouteille de 30 unités, est d'environ 97 % par capsule. Demandez les deux numéros et le protocole qui les sous-tend.
Une seule machine peut-elle gérer la gélatine et les coques HPMC ?
Oui, sous forme de recettes séparées. HPMC transporte plus de charge et a un frottement de surface différent, donc l'amplitude du canal et la synchronisation de la porte doivent être réajustées et la fenêtre d'humidité est plus importante. Attendez-vous à une vitesse inférieure de 5 à 10 % sur HPMC.
De quelles conditions de pièce ai-je besoin ?
Maintenir 45 à 55 % HR au niveau de la tête de comptage et 20 à 24 °C. En dessous de 40 %, vous combattez l'électricité statique ; au-dessus de 60 %, avec des remplissages hygroscopiques, vous luttez contre le ramollissement et l'agglutination des coquilles. Spécifiez-le comme utilitaire.
À quelle fréquence les capteurs doivent-ils être nettoyés ?
Une fois par quart de travail pour un produit poli au talc ou poussiéreux, chaque semaine pour un produit propre et non poli, et enregistrez-le. La dérive est suffisamment progressive pour que personne ne le remarque jusqu'à l'échec de la vérification en cours.
Quelle documentation doit accompagner une compteuse de gélules ?
Protocoles et rapports IQ/OQ/PQ basés sur l'annexe 15 des BPF de l'UE, un ensemble de systèmes informatisés répondant aux annexes 11 et 21 CFR partie 11 si vous fournissez aux États-Unis, des certificats de matériaux pour les pièces en contact avec le produit, une déclaration CE en vertu du règlement sur les machines (UE) 2023/1230, ainsi que des manuels et des schémas de câblage en anglais.
De combien de pièces de rechange ai-je besoin par taille de capsule ?
Un jeu de canaux, un jeu de portes et un entonnoir par taille, plus un deuxième jeu de canaux pour votre taille de volume le plus élevé, car c'est la pièce qui s'use et tombe pendant le nettoyage.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de liquides, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Envoyez-nous un e-mail
Chat With Us


