
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Gamme d’emballages en blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Machine d'emballage de miel
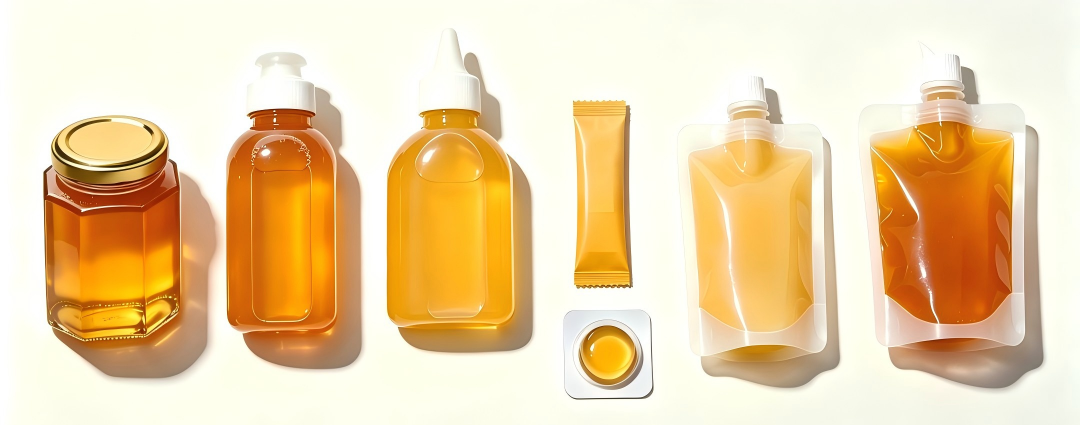
Machine d'emballage de miel
Pour obtenir un portionnement propre et sans gouttes et maintenir unprécision de remplissage à moins de $\pm0.5\%$, une machine industrielle de conditionnement de miel doit utiliser des pompes volumétriques à pistons ou des pompes à lobes rotatifs de haute précision équipées de chemises chauffantes à température contrôlée et de buses pneumatiques anti-goutte.
Pour les ingénieurs de production et les responsables des achats des secteurs de la transformation alimentaire et de l’apiculture, la configuration d’une ligne de conditionnement de miel présente des défis rhéologiques uniques. Le miel est un fluide thixotrope très visqueux, non newtonien, dont le comportement physique change radicalement avec la température.
Si une usine de conditionnement tente de remplir du miel à l'aide de remplisseurs à gravité ou à trop-plein à basse pression standard conçus pour l'eau ou les huiles, elle sera confrontée à de graves imprécisions volumétriques causées par des poches d'air, des ficelles persistantes qui détruisent les joints du film et la cristallisation du produit à l'intérieur de la tuyauterie.
Les systèmes de conditionnement du miel sont divisés mécaniquement en fonction du mécanisme de dosage. Le choix entre un système pneumatique/servo-piston et un système à lobes rotatifs dicte la flexibilité opérationnelle à long terme de la ligne et les types de conteneurs cibles.
[Réservoir de stockage de miel brut en vrac]
                                │
                                ▼
         [Trémie chauffée à double enveloppe (constante de 35°C à 40°C)]
                                │
                                ▼
       ┌──────────────────────── ┴────────────────────────┐
       ▼ ▼
[Système à piston volumétrique] [Système de pompe à lobes rotatifs]
  • Idéal pour : petits sachets/bâtonnets • Idéal pour : pots/bacs en vrac
  • Mécanisme : déplacement de course linéaire. • Mécanisme : mesure de rotation continue.
       │ │
       └──────────────────────── ┬────────────────────────┘
                                ▼
             [Buse pneumatique anti-goutte]
                                │
                                ▼
              [Nettoyer le joint thermique du récipient/de la pochette]
Ce système repose sur un ensemble cylindre et piston de haute précision. Lors de la course d'admission, le piston aspire un volume fixe de miel de la trémie vers le cylindre. Lors de la course de refoulement, une vanne rotative à trois voies commute et le piston force le volume exact de fluide à travers la buse. Ce déplacement mécanique positif surmonte facilement la résistance naturelle du miel à l'écoulement, garantissant des volumes constants quels que soient les changements de densité du produit.
Pour les lignes continues à haut volume, une pompe à lobes rotatifs servo-entraînée est préférable. Les lobes imbriqués transportent le miel le long du périmètre intérieur du corps de pompe sans comprimer ni cisailler le produit. En suivant la rotation angulaire exacte des lobes via un encodeur absolu, le système offre un dosage continu à grande vitesse qui s'intègre facilement aux trieuses pondérales en ligne.
| Paramètre d'ingénierie | Métrique cible industrielle | Stratégie de mise en œuvre mécanique | Norme mondiale pertinente |
| Précision volumétrique | $\pm0,3\%$ à $\pm0,5\%$ | Actionneurs linéaires servocommandés régulant le déplacement de la course du piston. | Contrôles de qualité ISO 9001 : 2015 |
| Régulation de la température | 35 $^\circext{C}$ à 40 $^\circext{C}$ ($\pm1.0^\circext{C}$) | Trémies à chemise d'eau et conduites de livraison à traçage thermique avec contrôle de boucle PID. | Directives de sécurité alimentaire HACCP |
| Contrôle des gouttes et des cordages | Zéro queue / coupure nette | Buses de refoulement pneumatiques ou courses de piston mécaniques à aspiration inverse. | Emballage alimentaire FDA 21 CFR |
| Conformité en matière d'assainissement | Nettoyage complet en place (CIP) | Acier inoxydable 316L sans soudure, rayons internes $\ge3ext{mm}$, raccords à serrage rapide. | EHEDG Doc 2 / FDA GMP |
Parce que le miel a une force de cohésion élevée, il forme naturellement un long fil collant ou « queue » à la fin d’un cycle de remplissage. Si cette queue tombe sur le bord d'un bocal en verre ou sur la zone de scellage d'un sachet laminé flexible, elle encrasse la station de bouchage ou de thermoscellage, provoquant une défaillance structurelle du joint et une fuite du produit.
Pour éviter cela, les machines de conditionnement du miel doivent utiliser desbuses de coupure pneumatiques. Ces buses sont dotées d'un piston interne qui scelle l'ouverture à la milliseconde exacte de la fin de la course de remplissage. Les systèmes avancés intègrent uncourse du piston à aspiration inversée (aspiration arrière)qui ramène une infime quantité de produit dans la pointe de la buse, garantissant une coupure nette.
[Phase de remplissage] [Phase de terminaison] [Phase de succion]
 ──│ │── ──│ │── ──│ │──
   │ │ │ │ ▼ │ │ ▲ │
   │ ▼ │ │ █ │ │ ▲ │
 ──└── ──┘── ──└───█───┘── ──└───█───┘──
   (Le miel coule) (Le piston se ferme) (Résiduel tiré vers le haut)
À température ambiante (20 $^\circext{C}$), le miel pur peut présenter une viscosité comprise entre 10 000 et plus de 20 000 centipoises (cP). Si la température baisse, la viscosité augmente de façon exponentielle, provoquant une cavitation de la pompe, une rétention d'air et de fortes contraintes sur les entraînements mécaniques.
La trémie de la machine et les tubes de transfert du produit doivent être équipés d'unchemise d'eau à température constante. Chauffer le miel à une plage précise de35 $^\circext{C}$ à 40 $^\circext{C}$réduit sa viscosité à un niveau gérable de 2 000 à 3 000 cP, permettant un emballage à grande vitesse sans surchauffer ni dégrader les enzymes délicates du miel brut et les seuils de HMF (Hydroxyméthylfurfural).
Le décor de la plante :Un emballeur de produits alimentaires sous contrat exploitant une machine d'emballage vertical à 4 voies pour des portions individuelles de miel de 15 g.
Le problème :La ligne a subi un taux de rejet de 6,4 % car le miel enfilé contaminait régulièrement les mâchoires horizontales de thermoscellage. La caramélisation du miel brûlé sur les mâchoires de scellage a nécessité un arrêt de la ligne 30 minutes toutes les deux heures pour un nettoyage manuel.
La solution :L'usine a remplacé les vannes à tiroir pneumatiques standard par une vanne personnaliséeRemplisseuse à pistons multivoies servo-entraînée dotée de buses de refoulement pneumatiques indépendantes. La configuration thermique a été améliorée vers une trémie à double enveloppe exécutant une boucle d'eau chaude continue à 38 $^\circext{C}$.
Le résultat :Le mécanisme de coupure nette a entièrement éliminé le filage du miel, ramenant le taux de rejet d'emballage àmoins de 0,18%. L'installation a récupéré 2 heures de temps de production par équipe, augmentant ainsi la production quotidienne de 28 %.
Le décor de la plante :Une installation commerciale de transformation du miel emballant du miel biologique brut dans des pots hexagonaux en verre de 250 g et 500 g.
Le problème :L'installation utilisait un remplisseur temporisé à pompe à engrenages qui souffrait d'une dérive volumétrique lorsque le niveau de miel à l'intérieur du réservoir de stockage principal fluctuait. Cela a entraîné des surremplissages moyens de 6,2 g par pot pour garantir le poids légal des étiquettes, ce qui représente une perte de produit substantielle. De plus, les raccords de tuyauterie filetés étaient difficiles à nettoyer, ce qui soulevait des problèmes d'hygiène lors des changements de lots.
La solution :Les ingénieurs ont installé un système automatisémachine de remplissage et de bouchage à index rotatif utilisant des pompes à piston volumétriques entraînées par des servomoteurs absolus. Toutes les lignes de livraison de produits ont été converties en sanitairesConnexions tri-clamp DIN 11851correspondant aux normes en acier inoxydable 316L.
Le résultat :Précision de remplissage serrée à$\pm0.8ext{g}$, ce qui permet à l'installation d'économiser plus de 4,5 tonnes de miel par an. La ligne est terminéeOIN 22000certification de sécurité alimentaire grâce à l'assemblage sans outil et facile à nettoyer.
Lorsque vous recherchez un système d'emballage de miel, protégez votre efficacité opérationnelle en évitant ces erreurs de spécifications courantes :
Refus de spécifier l'acier inoxydable 316L :Le miel est naturellement acide, avec un pH allant de 3,4 à 6,1. En cas de contact prolongé à des températures élevées, cette acidité peut corroder l'acier inoxydable 304 de qualité inférieure, entraînant une contamination par des traces de métaux. Insister surAcier inoxydable 316Lpour tous les composants qui entrent en contact direct avec le produit.
Négliger la géométrie de la vanne rotative :Les vannes rotatives standard conçues pour les liquides fins peuvent facilement se cisailler ou se lier lorsqu'il s'agit de miel épais et non chauffé. Assurez-vous que votre fournisseur fournit unvanne rotative à grand passagequi permet aux fluides à haute viscosité de passer en douceur sans créer de friction structurelle ni de poches de vide.
Surplombant les exigences d’agitation de la trémie :Le miel chauffé peut subir une stratification de température, où le produit près des parois de l'enveloppe est chaud mais le centre reste froid et dense. Assurez-vous que la trémie de la machine comprend unagitateur à balayage horizontal à basse vitessepour répartir uniformément la chaleur dans tout le lot.
Réponse de l'ingénieur :Oui, mais la configuration de la machine doit changer entre les exécutions. Le miel clair s'écoule bien lorsqu'il est chauffé à 38 $^\circext{C}$ et fonctionne parfaitement avec les dégagements de remplissage de piston standard. Le miel en crème est une pâte très visqueuse qui doit être emballée à des températures plus basses (18 $^\circext{C}$ à 22 $^\circext{C}$) pour protéger sa structure cristalline. L'emballage du miel en crème nécessite de passer à unalimentation par trémie robuste assistée par visou une pompe à lobes rotatifs volumétriques pour pousser la pâte dense dans la chambre du piston sans provoquer de cavitation.
Réponse de l'ingénieur :Si votre gamme de produits exige des vitesses extrêmes, le scellage par ultrasons constitue une amélioration majeure. Les mâchoires de thermoscellage traditionnelles doivent fondre à travers toute contamination résiduelle par le miel pour fusionner les couches de film.Les mâchoires de scellage à ultrasons utilisent des vibrations acoustiques à haute fréquencepour générer de la chaleur moléculaire localisée directement dans le film plastique. Cette vibration déplace physiquement les micro-gouttelettes de miel hors de la zone de scellement, créant ainsi un lien étanche à l'air même à travers une surface contaminée.
Réponse de l'ingénieur :Le miel étant très soluble dans l’eau, il ne nécessite pas de solvants chimiques agressifs. Il est préférable de le nettoyer à l'aide d'unchasse d'eau chaude (60 $^\circext{C}$ à 70 $^\circext{C}$)grâce au cycle CIP automatisé. Cependant, assurez-vous que les vannes pneumatiques, les servo-encodeurs et les boîtiers IHM de la machine ont une valeur nominale minimale deIP66 (ou IP69K pour les lavages directs)pour empêcher l'humidité de pénétrer dans les armoires électriques pendant la désinfection.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de liquides, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Envoyez-nous un e-mail
Chat With Us


