
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Ligne d'emballage sous blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Machine d'emballage de sachets Masala
Une machine d'emballage de sachets masala dans un marché humide échoue à cause de l'agglutination, pas à cause de la vitesse. Le curcuma et la poudre de piment extraient l'humidité de l'air au-dessus de 60 % d'humidité relative et forment des grumeaux qui pontent la tarière et bloquent le bec. J'ai exploité une ligne de sachets debout de curcuma de 200 g à Dhaka où les rejets d'agglomération étaient de 4 % pendant la mousson ; une alimentation déshumidifiée et une vanne de dégazage l'ont porté à 0,3%. Si le devis indique des sachets par minute et ignore l'humidité, il s'agit d'un désert.
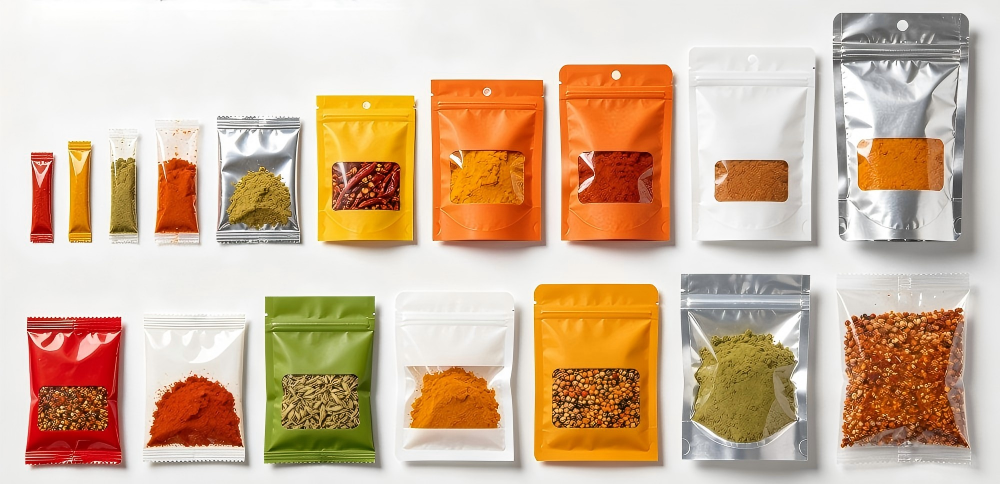
Machine d'emballage de sachets Masala
Les poudres Masala sont hygroscopiques. Le curcuma retient 8 à 10 % d’humidité à 65 % d’humidité relative et grimpe rapidement au-dessus ; les mélanges de piment et de garam se comportent de la même manière. L'humidité fait deux choses : elle fait adhérer la poudre à la vis sans fin et aux parois de la trémie, et elle forme des ponts entre particules qui deviennent des grumeaux. Au-dessus de 60 % d'humidité relative, un aliment standard s'agglutine en un quart de travail ; les grumeaux bloquent la vis sans fin et le bec, et le taux de rejet augmente. La cause est la pièce, pas la machine. La solution réside donc dans le contrôle de l'environnement au niveau de l'alimentation, et non dans un remplissage plus rapide.
| Chambre RH | Gain d'humidité du curcuma | Rejet de mottage (alimentation standard) |
|---|---|---|
| 45% | Référence | < 0.5% |
| 60% | + 1.5% | 1–2% |
| 75% (mousson) | + 3.5% | 3–5% |
| 85% | + 5% | > 6% |
Pour le masala au détail, le doypack debout avec une fermeture éclair l'emporte sur les étagères et dans le panier, mais il exige une gorge de remplissage propre et un produit réglé. La pochette est formée ou préfabriquée ; les sachets préfabriqués offrent un meilleur contrôle sur un sol humide car le film n'est pas exposé à la pièce lors du formage. La fermeture éclair doit être ouverte et la pochette gonflée avant d'être remplie, sinon le produit atterrit sur la fermeture éclair et le joint échoue. Cette étape de gonflage est celle où les conduites humides perdent leurs pochettes si l'air n'est pas sec.
Une vanne de dégazage libère l'air déplacé lors du remplissage et toute vapeur d'humidité résiduelle, protégeant ainsi le joint et le produit. Le film doit comporter une barrière contre l'humidité – une couche métallisée ou EVOH – car la pochette se trouve dans un magasin humide. Une pochette OPP unie transmet l'humidité et les gâteaux masala à l'intérieur du paquet sur l'étagère. La valve et la barrière forment une paire ; l'un sans l'autre échoue.
L'usine a utilisé un sachet debout de 200 g de curcuma à 45 sachets/min, un doypack préfabriqué avec fermeture éclair, dans une pièce de mousson à 31 ± 3 °C et 78 % d'humidité relative. L'alimentation d'origine était une trémie ouverte avec une vis standard ; les rejets d'agglomération s'élevaient à 4 % et des grumeaux bloquaient le bec verseur lors d'un remplissage sur 25.
Nous avons ajouté une enceinte d'alimentation déshumidifiée maintenant la trémie à 50 % d'humidité relative, un agitateur doux pour arrêter le pontage, un gonflage de poche à air sec au niveau de la fermeture éclair et un film barrière métallisé avec une valve de dégazage. Les rejets de mottage sont tombés à 0,3 % ; blocage du bec à 0,1 %. Vitesse maintenue à 45/min. La vitesse de remplissage n’a jamais changé – l’environnement a changé.
| Paramètre | Avant | Après |
|---|---|---|
| Rejet de prise en masse | 4% | 0.3% |
| Bloc bec | 4% | 0.1% |
| Trémie RH | 78% | 50% |
| Film/vanne | OPP ordinaire | Métallisé + vanne de dégazage |
Contact alimentaire selon UE 10/2011 ; Marquage CE. Une barrière métallisée avec valve doit déclarer la migration. Des règles de quantité moyenne s'appliquent à la dose.
FDA 21 CFR 110 pour le contact alimentaire ; Manuel NIST 133 pour la quantité nette. Les fonctionnalités de fermeture éclair et de sécurité enfants ajoutent une validation pour certains produits.
Le Bangladesh et l'Inde (FSSAI) ont fixé des règles sur les aliments et l'étiquetage ; halal couvre le marché musulman en Indonésie et en Malaisie. L'humidité est le mode de défaillance local dominant : l'agglomération et l'intégrité du joint en sont toutes deux la trace.
La SFDA saoudienne et le CCG ancrent la conformité ; halal (SASO/GSO) obligatoire. La chaleur et l’humidité dans les villes côtières du Golfe rendent la barrière et la vanne non négociables.
Humidité. Au-dessus de 60 % d’humidité relative, la poudre attire l’humidité et crée un pont. Une alimentation déshumidifiée à 50 % HR et un film barrière avec valve ont fait passer la ligne Dhaka de 4 % d'agglomération à 0,3 %. La vitesse de remplissage n’a jamais été un problème.
Dans une pièce humide, oui : les sachets préfabriqués évitent d’exposer le film à la pièce pendant le formage. Le form-fill-seal expose la toile à l’air de la mousson et s’agglomère plus rapidement.
Pour le stockage humide et la durée de conservation, oui. Il libère l'air et la vapeur déplacés afin que le joint tienne et que le produit reste fluide. Un film barrière sans valve sollicite toujours la couture.
Séchez suffisamment pour ne pas ajouter d’humidité au niveau de la fermeture éclair – utilisez un déshydratant ou un séchoir réfrigéré sur la ligne de gonflage dans les pièces de mousson. Le gonflage humide est une source cachée d’agglutination.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de liquides, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Envoyez-nous un e-mail
Chat With Us


