
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Ligne d'emballage sous blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Médicaments Machine d'emballage sous blister
Les problèmes de qualité des blisters sont presque toujours un problème de température, de durée de vie ou de fenêtre de pression, ou une inadéquation des matériaux ; la plaque signalétique décide beaucoup moins que ce que les acheteurs attendent. Une machine d'emballage sous blister de médicaments achetée par une marque vous offre toujours une fenêtre que vous devez trouver, prouver et prouver à nouveau. J'ai passé plus d'heures de mise en service à rétablir une fenêtre de joint perdue sur une machine vieille de deux ans qu'à en réparer une. Cette pièce suit l'ordre dans lequel je travaille sur site : matériau, formage, scellement de la fenêtre, inspection, changement, paperasse.
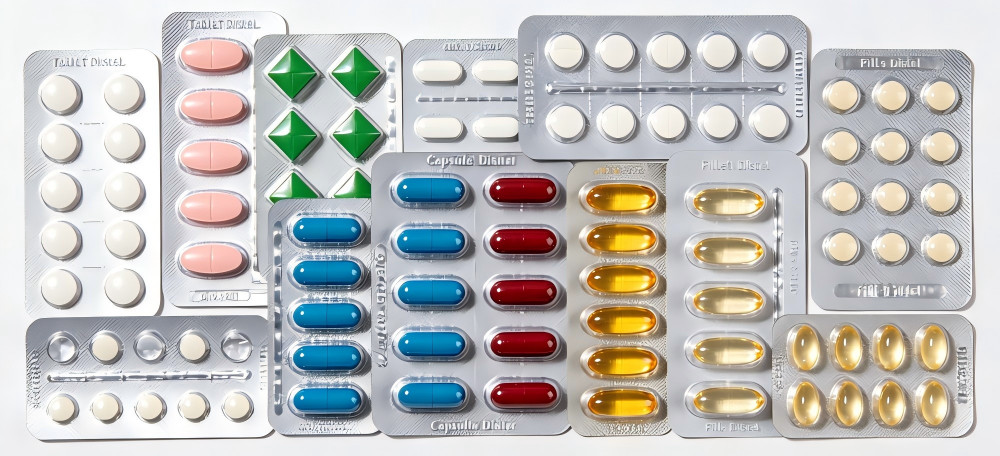
Médicaments Machine d'emballage sous blister
Mettez le matériel dans l’URS de n’importe quelle machine d’emballage sous blister de médicaments avant de discuter de vitesse. Chaque décision commence par la profondeur d'emboutissage, car la profondeur définit la méthode de formage, la méthode définit le temps de cycle et le temps de cycle décide du nombre de machines dont vous avez besoin. Le thermoformage chauffe une bande de PVC ou de PVC/PVDC/ACLAR et la tire dans une cavité avec une assistance au bouchon et de l'air comprimé. Le formage à froid presse un stratifié OPA/AL/PVC dans une matrice à température ambiante ; l'aluminium durcit plutôt que de se ramollir.
| Attribut | Thermoformage (PVC / PVDC) | Formage à froid (OPA 25 / AL 45 / PVC 60) |
|---|---|---|
| Dessiner la profondeur | norme 8 à 14 mm ; 18 mm avec prise assistée et coins amincis | 4 à 7 mm ; Le risque de piqûre dépasse 8 mm |
| Cycles/min à index 250 mm | 25–45 | 10–18 |
| Coût Web par blister | 0,008 à 0,013 USD de PVC ; 0,018 à 0,030 USD à 60 g/m² de PVDC | 0,09 à 0,16 USD |
| État du coin | 55 à 70 % du gabarit plat | pas de fluidification à l'état fondu ; l'amincissement de la feuille est le chemin de fuite |
| Protection contre la lumière | aucun | total |
Deux contrôles que j'effectue désormais au stade URS, car tous deux sont arrivés à la SAT sur mes projets. Les cavités formées à froid nécessitent environ le double du pas pour le même comprimé, de sorte qu'un blister en alu-alu à dix cavités est plus large qu'un blister en PVC à dix cavités et peut ne pas s'adapter au seau d'encartonnage que vous possédez déjà. Et une machine dimensionnée pour le PVC ne tiendra pas sa plaque signalétique à froid, car la durée d'étanchéité double à peu près. Prévoyez une pénalité de vitesse proche d’un tiers.
Les données de transmission sont le seul moyen honnête de choisir entre des stratifiés, et les conditions de test comptent autant que le chiffre. Les valeurs ci-dessous sont des valeurs industrielles typiques à 38 °C/90 % HR pour la vapeur d'eau. L'oxygène est souvent proposé par les fournisseurs de films à 23 °C/50 % HR, vérifiez donc les conditions avant de comparer deux fiches techniques. Le certificat d'analyse de votre fournisseur régit la libération, pas ce tableau.
| Matériel | WVTR g/m²·jour | OTR cm³/m²·jour | Là où ça n'a plus de sens |
|---|---|---|---|
| PVC 250 µm | 2.5–3.5 | 20–40 | Produit sec, climat tempéré |
| PVC/PVDC 60 g/m² | 0.25–0.45 | 0.6–1.5 | La plupart des doses solides de l’UE et de l’Asie du Sud-Est |
| PVC/PVDC 120 g/m² | 0.10–0.20 | 0.3–0.8 | Comprimés hygroscopiques, Zone IVa |
| PVC/PE/ACLAR (PCTFE) | 0.04–0.10 | 0.2–0.6 | Barrière haute sans aluminium, maintient la vitesse |
| OPA/AL/PVC formés à froid | 0,00 (en dessous de la détection) | 0.00 | Zone IVb, sensible à la lumière, effervescente |
La zone IVb dans la matrice de stabilité ICH est de 30 °C/75 % HR et détermine la majeure partie de la répartition dans le Golfe et en Asie du Sud-Est. Les vrais entrepôts le dépassent ; J'ai enregistré 43 °C dans un magasin Gulf non climatisé en été.
Prendre une cavité de 3 cm² sur PVC 250 µm à 3,0 g/m²·jour. Il admet environ 0,9 mg d'eau par jour dans les conditions de test. Comparez cela avec la marge entre la teneur en eau initiale de votre tablette et sa limite de spécification, puis réduisez-la pour la température réelle de l'entrepôt. Cette somme, soit dix minutes du temps de votre groupe de formulation, élimine généralement le PVC ordinaire avant que quiconque fixe le prix d'une machine.
Le scellage est une laque thermoscellée fondant en une bande formée sous une mâchoire calibrée. Quatre variables interagissent, et déplacer l’une sans les autres est le défaut de mise en service le plus courant que je constate.
Le couvercle standard est en aluminium trempé dur de 20 µm (8011 ou 8021) avec une laque thermoscellable de 4 à 8 g/m². Des stratifiés en aluminium trempé doux de 25 à 30 µm ou en papier/PET servent de couvercles pelables, refroidis avec une laque choisie pour le décollement par déchirure des fibres. Un couvercle pelable à l'épreuve des enfants ajoute une couche de PET et déplace à nouveau la fenêtre. Changez de fournisseur de couvercle et vous relancez la fenêtre ; quelques degrés de différence dans le début de fusion de la laque m'ont coûté deux essais de scellement.
| Défaut | Cause la plus probable | Premier contrôle |
|---|---|---|
| Fuite de canal au coin | Arrêt court ou pression faible pour la laque | Augmenter la pression de 0,5 bar avant de toucher la température |
| Rougissement (brume blanche) | Température élevée, laque trop fondue | Baisser la température de 8 à 10 °C, puis vérifier la planéité de la plaque |
| Rides de couverture | Mâchoire se fermant sur une bande en mouvement ou une plaque non parallèle | Parallélisme aux quatre coins, détendez les tensions |
| Mauvais repérage de l'impression dans la cavité | Dérive d'index ou étirement de la bande non compensé | Couplage d'encodeur, compensation de répétition d'impression |
| Pontage de poche | Trop-remplissage du chargeur ou dépoussiérage contourné | Remplissez le niveau dans le magazine, pas dans l'appareil photo |
| Couper les bavures sur le bord | Matrice émoussée ou jeu de matrice incorrect | Inspectez la matrice à deux millions de cycles, pas douze |
Les caméras effectuent quatre tâches : présence/absence, tablette cassée ou ébréchée, vérification des couleurs et de l'impression, rejet au niveau de la cavité. La sensibilité peut être erronée dans les deux sens, et un seul sens est budgétisé.
Sur une ligne de 240 blisters/min avec des blisters à dix cavités, le renforcement de la tolérance de niveau de gris sur un contrôle de comprimé cassé de 12 à 6 niveaux a fait passer la détection de 98,7 % à 99,4 % et les faux rejets de 0,35 % à 3,1 %. À 2 400 cavités par minute, cela représente environ 74 bonnes cavités rejetées chaque minute, soit près de 35 000 par décalage à prendre en compte. Nous nous sommes installés sur 9 niveaux avec un deuxième angle de caméra : détection 99,2 %, faux rejets 0,6 %. Un faux rejet n’est pas un rebut, c’est un bon produit détruit et des documents de rapprochement.
Un changement de format complet signifie un jeu de matrices de formage, une plaque de scellement et une molette, un magasin d'alimentation ou une boîte à brosses, des rails de guidage, une matrice de perforation et de découpe, un fichier ou un cylindre d'impression et un apprentissage par caméra. Deux techniciens prennent 90 à 150 minutes. Un changement au sein de la même famille d’outils, avec la même disposition d’empreinte avec une tablette différente, prend 25 à 45 minutes. Les deux sont mesurés sur le sol des usines ; les brochures citent le second comme si c'était le premier.
Pour un CMO qui gère trente formats par an, le multiplicateur est l'argument. Trente fois deux heures, cela représente soixante heures de capacité, ce qui, à 240 ampoules/min, approche les 860 000 ampoules. C'est pourquoi une machine d'emballage sous blister de médicaments pour une CMO doit être jugée sur la flexibilité du chargeur et du magasin plutôt que sur la vitesse de pointe. Demandez combien de boîtes de brosses et d'inserts de magazines sont livrés avec la machine, combien de temps met un jeu de rechange pour arriver et si un insert peut contenir une capsule et un comprimé rond.
Une usine de la côte du Golfe emballant un comprimé pelliculé hygroscopique destiné à une distribution nationale et en Asie du Sud-Est a utilisé du PVC/PVDC 60 g/m² sur une machine à plaque plate vieille de huit ans évaluée à 300 ampoules/min, sur 220-240 V/50 Hz. La température du hall atteignait 42 °C en été et la boucle de refroidissement du site restait à 31 °C, de sorte que la température des plaques a dérivé au cours du quart de travail.
Avant : les tests de pénétration de colorant sur des échantillons de 200 poches échouaient dans 4,8 % des poches, presque toutes au coin, et la ligne fonctionnait à 190 cloques/min parce que les opérateurs l'avaient ralentie pour maintenir le sceau en vie. Nous avons ajouté un circuit d'eau glacée dédié à 18 °C sur la plaque d'étanchéité, déplacé la consigne de 178 °C à 196 °C avec un étalement mesuré de ±2,5 °C, pris un temps de temporisation de 0,45 s à 0,70 s et une pression de 3,2 bar à 4,6 bar, et installé de nouvelles plaques moletées (les anciennes avaient onze millions de cycles). Sur trois lots consécutifs : échecs de pénétration de colorant 0,2 %, rejets de décomposition sous vide 0,4 %, vitesse soutenue jusqu'à 260 ampoules/min. Neuf jours incluant la rediffusion OQ, sous un tiers d'une machine neuve. La fenêtre avait été perdue, pas la machine.
Un site BPF de l'UE s'attend à ce que le processus de scellage soit qualifié, et la qualification signifie une fenêtre de paramètres documentée, et non un point de consigne : une valeur basse, cible et élevée pour la température, le temps de séjour et la pression, avec un produit scellé sur les bords de la fenêtre et testé contre les fuites, de sorte que la fenêtre est prouvée plutôt que supposée. Cela relève de la qualification et de la validation, délivrés sous forme de protocoles IQ, OQ et PQ en anglais. Confirmez le chapitre BPF et annexez les audits de votre groupe d'assurance qualité avant de rédiger la liste des protocoles.
La norme ISO 15378 régit les matériaux d'emballage primaire et s'applique donc à votre fournisseur de films et de feuilles ; détenir leur certificat avec les dossiers d'inspection entrants. La norme ISO 9001 couvre le système qualité du fabricant de l'équipement, et la norme ISO 13485 est la bonne solution pour savoir si la machine fonctionnera un jour avec un appareil ou un produit combiné. Pour la machine, la conformité CE dans l'UE relève désormais du règlement sur les machines (UE) 2023/1230, tandis que la Grande-Bretagne demande l'UKCA. Les autorités du Golfe et de l'Asie du Sud-Est n'ont pas de marque équivalente, donc le dossier de documentation en anglais plus IQ/OQ/PQ est ce que lit l'inspecteur local.
Une ligne de commande enregistre les arguments : documents de validation, plans électriques, liste de pièces détachées et sauvegarde logicielle complète, en anglais et éditable, délivrée avant paiement final.
Une seule machine peut-elle traiter à la fois du PVC et de l’alu-alu façonné à froid ?
Mécaniquement oui, avec une station de formage et une philosophie de scellage différentes. Prévoyez une pénalité de vitesse proche de 30 à 40 % sur le formage à froid et une validation de fenêtre séparée par matériau. Ne laissez pas un devis impliquer qu’il est gratuit.
Quel test d'étanchéité fait partie de la spécification ?
Entrée de colorant pour un écran visuel de réussite/échec sur un échantillon, ainsi qu'une méthode déterministe telle que la désintégration sous vide où vous avez besoin d'un nombre tendance. Ajoutez la résistance au pelage au niveau de la molette comme troisième indicateur bon marché. Convenez des limites avec le contrôle qualité avant FAT.
Comment savons-nous que la fenêtre est toujours valable la troisième année ?
Enregistrez la température de la plaque et la pression des mâchoires par lot et remettez en question les bords de la fenêtre lors d'un examen périodique. Un taux de fuite qui augmente sur trois mois signifie généralement qu'une molette usée ou une cartouche chauffante perd sa puissance.
La forme à froid est-elle obligatoire pour les marchés du Golfe ?
Pas automatiquement. Cela dépend de la sensibilité à l'humidité et à la lumière ainsi que de vos données de stabilité. Le PVC/PVDC haute barrière ou un stratifié ACLAR suffisent souvent et fonctionnent plusieurs fois plus rapidement. Confirmez cette attente auprès de votre équipe des affaires réglementaires.
Quels services publics sont oubliés dans les régions chaudes ?
De l'eau glacée pour la plaque de scellage, une réserve d'air comprimé de 200 à 400 Nl/min au poste de formage qui tient encore en cas de canicule et les spécifications électriques. EU 400 V/50 Hz et Gulf ou SEA 220-240 V/50 Hz sont tous deux simples s'ils sont indiqués dès le départ ; un site 220 V/60 Hz nécessite des moteurs et des variateurs inscrits dans la commande.
Combien de jeux de pièces de rechange devons-nous acheter ?
Un jeu complet par famille de formats pour une usine à deux équipes, plus un deuxième jeu de n'importe quoi avec un délai de livraison supérieur à huit semaines. Les plaques moletées sont des pièces d'usure. Achetez-en deux.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de liquides, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Envoyez-nous un e-mail
Chat With Us


