
-
E-mail
-
WhatsApp et WeChat
WhatsApp et WeChat
 Ligne d'emballage sous blister
 Ligne de machine à comptage automatique
 Gamme de machines de remplissage de liquides
 Gamme de machines de remplissage à poudre
 Gamme de machines de remplissage de granules
 Machine à emballage de sacs
+86 151 6187 8967
Remplissage du bec verseur
Sur une ligne de pochettes à bec, la plupart des fuites et des temps d'arrêt se produisent au niveau du raccord, et non dans le corps de la pochette. J'ai passé suffisamment de semaines de mise en service à observer les équipes rechercher un problème de remplissage qui s'est avéré être un canal de soudure au niveau de la bride du bec, ou un capuchon placé à un demi-fil de haut, pour que je commence maintenant chaque audit au niveau du bec et travaille vers l'extérieur. Le stratifié est un intrant mature et bien contrôlé. Le bec verseur, la soudure qui le maintient et le capuchon qui le ferme sont l'endroit où la fenêtre de processus est la plus étroite, et où un changement de temps de séjour de 0,3 seconde se transforme tranquillement en un taux de fuite de 1 % trois jours plus tard.
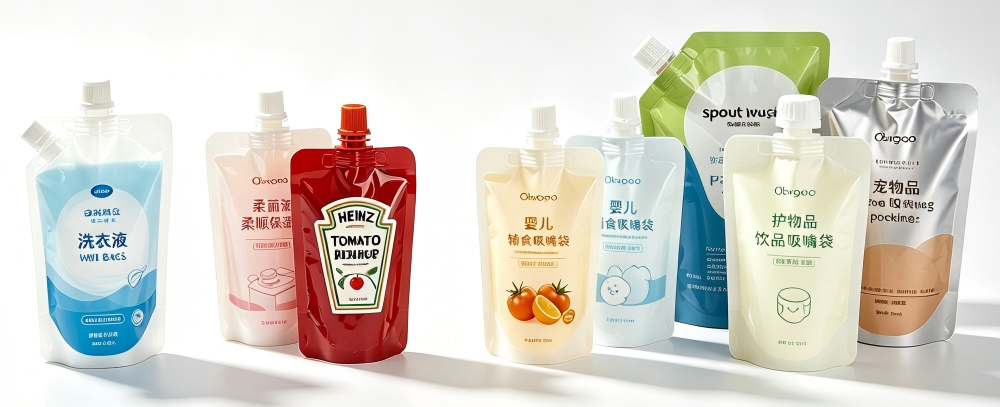
Remplissage du bec verseur
Une pochette préformée arrive avec le raccord déjà soudé, ou la machine l'insère et le soude en ligne. Quoi qu’il en soit, quatre choix déterminent tout en aval.
| Élément | Possibilités | Ce que ça change sur la ligne |
|---|---|---|
| Poste | Bec d'angle à 45°, ou bec haut, centré ou décalé | Les becs verseurs d'angle versent mieux et conviennent aux formats debout ; les becs supérieurs acceptent des capuchons et des fermetures sportives plus larges et fonctionnent plus rapidement |
| Matériau du corps du bec | HDPE, ou PP homopolymère ou copolymère statistique | Le PEHD scelle à basse température et convient au mono-PE ; Le PP survit au remplissage à chaud et à la cornue et ancre le mono-PP |
| Type de casquette | Vis, push-pull sport, perçage de paille, bague d'inviolabilité, sécurité enfant | La hauteur et la géométrie du capuchon définissent le mandrin, le bol et la goulotte ; les conceptions à l'épreuve des enfants nécessitent une fenêtre de couple beaucoup plus étroite |
| Méthode de soudure | Impulsion, ultrasons ou thermique continu | Thermique offre la fenêtre la plus large sur les stratifiés épais ; les ultrasons sont rapides et propres mais impitoyables sur les variations de film |
La couche d'étanchéité doit correspondre au matériau du bec, sinon vous n'obtiendrez jamais une soudure homogène : une couche d'étanchéité en PP pour les becs en PP, une couche d'étanchéité en PE pour le PEHD. Lors du soudage thermique, je travaille à environ 150-185 °C au niveau de la mâchoire, avec un temps d'arrêt de 0,5 à 1,2 seconde et une pression de 0,2 à 0,5 MPa sur la mâchoire, puis je valide par pelage et éclatement plutôt qu'à l'œil nu. Le point géométrique qui attire les gens est le rayon de la bride. La soudure doit combler la transition entre le film plat et la bride incurvée du bec, et c'est exactement là qu'une fuite de canal se forme. Si les fuites se regroupent en deux points symétriques du bec, je vérifie le parallélisme des mâchoires et les rayons de la bride avant de toucher à la température.
La viscosité définit le remplissage, la valve et la buse, et elle bouge avec la température, je demande donc le chiffre à température de remplissage plutôt qu'à température ambiante.
| Classe de produit | Viscosité à température de remplissage | Remplisseur | Attention |
|---|---|---|---|
| Jus, boissons aqueuses, concentrés | 1 à 50 mPa·s | Débitmètre massique ou servopiston | moussant ; utiliser une buse ascendante et un tampon anti-mousse |
| Huile alimentaire, détergent liquide, recharge de shampoing | 50 à 800 mPa·s | Pompe à piston ou à engrenages | La mousse tensioactive nécessite une coupure d'aspiration, sinon le siège du capuchon est contaminé |
| Sirop de dattes, miel, lait concentré | 1 000 à 12 000 mPa·s | Servopiston, trémie à chemise à 40–60 °C | Enfilage au niveau de la buse ; la dérive de température dépasse la tolérance du piston |
| Pâte, concentré de tomates, purée | 10 000 à 50 000 mPa·s | Piston à grand passage avec vanne rotative | L'entraînement de l'air donne lieu à une variation de l'espace libre et à de fausses lectures de fuites |
| Fibres ou particules | N'importe lequel des éléments ci-dessus | Piston avec vanne rotative, port au moins 3× la plus grosse particule | Une particule coincée dans la zone du filetage ou de la soudure est une fuite garantie |
Le processus thermique vient ensuite et fixe le stratifié. Le remplissage à chaud entre 85 et 92 °C avec un tunnel de maintien et de refroidissement convient aux structures à base de PET/PE ou de PP et donne une durée de conservation ambiante aux produits très acides. Une cornue à environ 121 °C nécessite une couche extérieure et d'étanchéité en PP, normalement avec une barrière en feuille d'aluminium, et la structure doit survivre à la différence de pression sans se délaminer. Le remplissage aseptique dans un sachet pré-stérilisé est encore une fois une classe de machines différente : parcours du produit stérile, stérilisation du sachet et environnement contrôlé autour du remplissage et du bouchage.
Le couple est l’endroit où sont générées la plupart des plaintes concernant les pochettes de bec. Le couple de retrait se détend : un capuchon appliqué à 1,6 N·m indique généralement une baisse de 20 à 35 % après 24 heures à mesure que le matériau glisse. Je spécifie donc une fenêtre d'application et un couple de retrait minimum mesuré à 24 heures et à nouveau à la fin de la durée de conservation.
| Diamètre bec/bouchon | Couple d'application | Min. retrait à 24h | Surveillance |
|---|---|---|---|
| Bec en paille de 8 à 10 mm | 0,4–0,7 N·m | 0,25 N·m | Tête de servo, capture de couple à 100 % |
| Bec à vis standard 16 mm | 1,2–1,8 N·m | 0,80 N·m | Contrôle du couple et de la hauteur du capuchon pour le filetage croisé |
| Push-pull sport 22 mm | 1,8 à 2,6 N·m | 1,00 N·m | Couple plus vision sur la bande anti-bourrage |
| Ouverture de 28 à 33 mm de large ou sécurité-enfants | 2,2 à 3,4 N·m | 1,40 N·m | Couple, intégrité de la bande, contrôle de la hauteur pour prouver l'assise |
Le filetage croisé est l'échec que je recherche le plus, car un capuchon qui s'incline passe un contrôle de couple et fuit toujours. Pour l'attraper, il faut deux signaux, pas un seul : le couple mesuré plus une hauteur de capuchon ou un écart entre le capuchon et l'épaule. Tout ce qui se trouve en dehors de la fenêtre est rejeté et compté, car un taux de filetage croisé croissant signifie généralement une goulotte usée ou un bec verseur trop rempli.
La décroissance du vide est la bête de somme : dessinez un différentiel, généralement de 250 à 450 mbar en fonction de la taille de la pochette et de l'espace libre, maintenez et mesurez l'augmentation. Un système bien configuré détecte de manière fiable les défauts d’environ 20 à 30 µm. La chute de pression convient aux formats plus rigides. Hors ligne, j'utilise la résistance du joint selon ASTM F88, la résistance à la pression interne selon ASTM F1140 et l'émission de bulles selon ASTM D3078 pour localiser une fuite suspectée. En ligne, je spécifie une décroissance du vide de 100 % sur les produits autoclavés ou aseptiques, et un échantillonnage AQL selon la norme ISO 2859-1 pour les travaux remplis à chaud ambiant.
La recyclabilité est passée d'une ligne de commercialisation à une exigence d'achat en Europe. La structure traditionnelle en aluminium multicouche offre une excellente barrière mais s'intègre mal dans les flux de recyclage actuels, de sorte que la plupart des demandes que je traite spécifient désormais un mono-matériau : une pochette entièrement en PP avec bec et bouchon en PP, ou entièrement en PE avec un bec verseur en HDPE, utilisant un mince revêtement barrière au lieu d'une feuille d'aluminium. Le coût d’ingénierie est réel. La fenêtre du joint se rétrécit et les taux de transmission sont pires que ceux du papier d'aluminium, la durée de conservation doit donc être revalidée plutôt que supposée. Le règlement sur les emballages et les déchets d'emballage a également placé le contenu recyclé et la fixation des bouchons à l'ordre du jour, et je m'attends désormais à la question du bouchon attaché sur n'importe quel sachet à bec verseur au format boisson, même lorsque l'exigence a été rédigée en pensant aux bouteilles PET.
Une machine préformée rotative exécute une séquence fixe : magasin de sachets et prélèvement, codage, ouverture du sachet, insertion et soudage optionnels du bec en ligne, remplissage, rinçage de l'espace libre ou dosage d'azote, placement et bouchage du bouchon, vérification du couple, puis déchargement. Le remplissage unique sur des formats de 200 à 500 ml fonctionne à environ 40 à 80 sachets par minute ; le double remplissage prend de petits volumes jusqu'à 80-140 par minute ; Les formats de 1 litre reviennent à 25-40 par minute en raison du temps de remplissage et de stabilisation plutôt que de la vitesse de la machine.
Le CIP compte plus que ce que les acheteurs attendent. Un parcours de produits qui n'est pas compatible CIP coûte une heure par jour en démontage et ne fera pas l'objet d'un audit d'hygiène. Je demande un chemin entièrement vidable sans bras morts, une boucle de retour atteignant 1,5 à 2,0 m/s et un cycle validé utilisant 1,5 à 2 % de soude caustique à 70 à 80 °C suivi d'une étape acide et d'un rinçage final. Les pièces de rechange par taille de sachet représentent un coût récurrent que personne ne budgétise : magasin, jeu de pinces, buse de remplissage, ainsi qu'un bol, une goulotte et un mandrin côté bec. Achetez deux ensembles pour le format volume.
Un emballeur remplissant du sirop de dattes en sachets de 500 ml et 1 litre avec un bec d'angle de 16 mm et un bouchon à vis inviolable, visant 60 sachets par minute sur le format 500 ml, nous a fait appel à 46 sachets par minute et un taux de fuite de 1,4%. La viscosité était d'environ 4 500 mPa·s à 45 °C et l'usine s'est remplie à chaud à 78 °C. Ce qui a échoué en premier, c'est au niveau du bouchon : à 44 °C ambiant, le sirop a refroidi au niveau de la buse entre les cycles, s'est enfilé et a laissé un film sur le filetage du bec et la face d'étanchéité, de sorte que les bouchons sont filetés en croix et placés haut. Parallèlement, la soudure du raccord manquait de temps d'arrêt et des fuites sont apparues en deux points symétriques sur les rayons de la bride trois jours après le remplissage.
Quatre changements, par ordre d'effet. Une trémie à chemise et un chemin de produit chauffé maintenaient le sirop à 55 °C jusqu'à la buse et le piston était doté d'une coupure d'aspiration, ce qui terminait le filage. Le temps de maintien de la soudure est passé de 0,6 à 0,9 seconde avec une pression des mâchoires légèrement plus élevée et les mâchoires ont été reparallélisées. La manipulation des bouchons a été reconstruite autour d'une nouvelle goulotte et d'une tête servo avec capture de couple et contrôle de la hauteur du bouchon. Finalement, une décroissance du vide de 100 % à 350 mbar a eu lieu avant la décharge. Sur quatre semaines : le taux de fuite est passé de 1,4 % à 0,12 %, la cadence est passée de 46 à 62 sachets par minute, les arrêts liés aux bouchons ont chuté d'environ 18 par équipe à 2 et le TRS est passé de 54 % à 71 %. L'usine avait également besoin d'eau glacée pour le refroidissement des soudures et de variateurs déclassés dans l'armoire, standard pour la température ambiante Gulf mais manquant dans les spécifications d'origine. Un conditionneur de recharge de détergent liquide d'Asie du Sud-Est, installé sur la même plate-forme, présentait le même schéma dans un ordre différent : mousse d'abord, puis contamination du siège du capuchon, puis serrage.
Une seule machine peut-elle remplir à la fois un jus très fin et une pâte épaisse ?
Le piston peut couvrir une large gamme, mais la buse, la vanne et la trémie sont spécifiques au produit. Prévoyez un jeu de pièces de rechange par classe de viscosité et attendez-vous à 40 à 60 % de la vitesse du jus sur la pâte.
Remplissage à chaud, pasteurisation ou cornue : comment choisir ?
Commencez par le pH du produit et la durée de conservation requise. Les produits très acides à température de remplissage chaude avec un tunnel de maintien et de refroidissement sont la solution la moins chère. Les produits ambiants à faible acidité nécessitent une autoclave à une température proche de 121 °C ou un remplissage aseptique, et les deux modifient le stratifié et la classe de la machine.
Quel couple dois-je préciser ?
Une fenêtre d'application plus un couple de retrait minimum à 24 heures, comme indiqué dans le tableau ci-dessus. Si un fournisseur ne donne qu'un chiffre d'application, demandez à quoi ressemble le couple de retrait après une journée et à la fin de la durée de conservation.
Comment tester les fuites sans ralentir la ligne ?
La désintégration du vide en ligne à 250–450 mbar fonctionne à pleine vitesse de ligne et détecte des défauts autour de 20–30 µm. Utilisez les tests de bulles hors ligne pour diagnostiquer l'emplacement d'une fuite, et non pour inspecter la production.
Une pochette mono-matière vaut-elle le malus barrière ?
Pour le commerce de détail européen, cela n’est de plus en plus facultatif. Prévoyez la revalidation de la durée de conservation, car les taux de transmission seront pires que la structure en aluminium que vous remplacez, et spécifiez tout en PP ou tout en PE, y compris le bec et le capuchon, pas seulement le film.
Quels utilitaires dois-je prévoir ?
De l'air comprimé à 6 bars, de l'eau réfrigérée dans les climats chauds, une alimentation triphasée conforme aux normes locales et un ensemble CIP avec dosage de caustique et d'acide. Dans le Golfe et dans une grande partie de l’Asie du Sud-Est, supposons une tension de 220 à 240 V à 50 Hz et une température ambiante de 40 à 45 °C, sauf indication contraire.
Écrit par Helen Xu | Ingénieur en chef des applications industrielles
Helen Xu est ingénieure en chef des applications industrielles avec 9 ans d'expérience spécialisée dans la conception de machines d'emballage et de machines de remplissage de liquides, la sélection de modèles d'équipement et l'optimisation complète des processus de ligne de production. Il se concentre sur la fourniture de solutions d'emballage et de remplissage personnalisées pour les industries pharmaceutiques, alimentaires et chimiques, avec une expertise pratique approfondie en matière de conformité BPF, de normes de gestion de la qualité ISO 9001 et d'intégration clé en main de lignes de production de remplissage et d'emballage à grande échelle.
Envoyez-nous un e-mail
Chat With Us
